
板材库+激光切割机联动工艺:硬连接与MES指令控制对比
板材库在钣金自动化产线中的应用价值
板材库作为钣金车间存放金属板材的专用智能仓储装备,也就是行业常说的钣金料库,是激光切割机实现连续不间断切割作业的前置基础。很多钣金厂做自动化升级时,最先考虑板材存储问题,传统地面堆料方式板材杂乱、取料耗时长,容易出现板材划伤、错拿物料等问题,而板材库可以分层存放不同厚度、材质的钢板,自动完成板材出入库管理,为激光切割机稳定供料。
不少客户在规划钣金料库配套产线时,会问到设备指令对接的行业惯例:激光切割机厂家可以提供指令入料库,但一般不会提供。如果不提供这套入料指令,整套自动化产线就需要依靠 MES 系统来下发生产指令。这里会产生一个关键疑问:桁架上下料动作,到底是由 MES 统一下发指令,还是依靠设备厂家之间硬连接来实现整套流程闭环?这个问题直接决定板材库与激光切割机联动方案的选型方向。
板材库配套桁架上下料:MES 指令 VS 设备硬连接
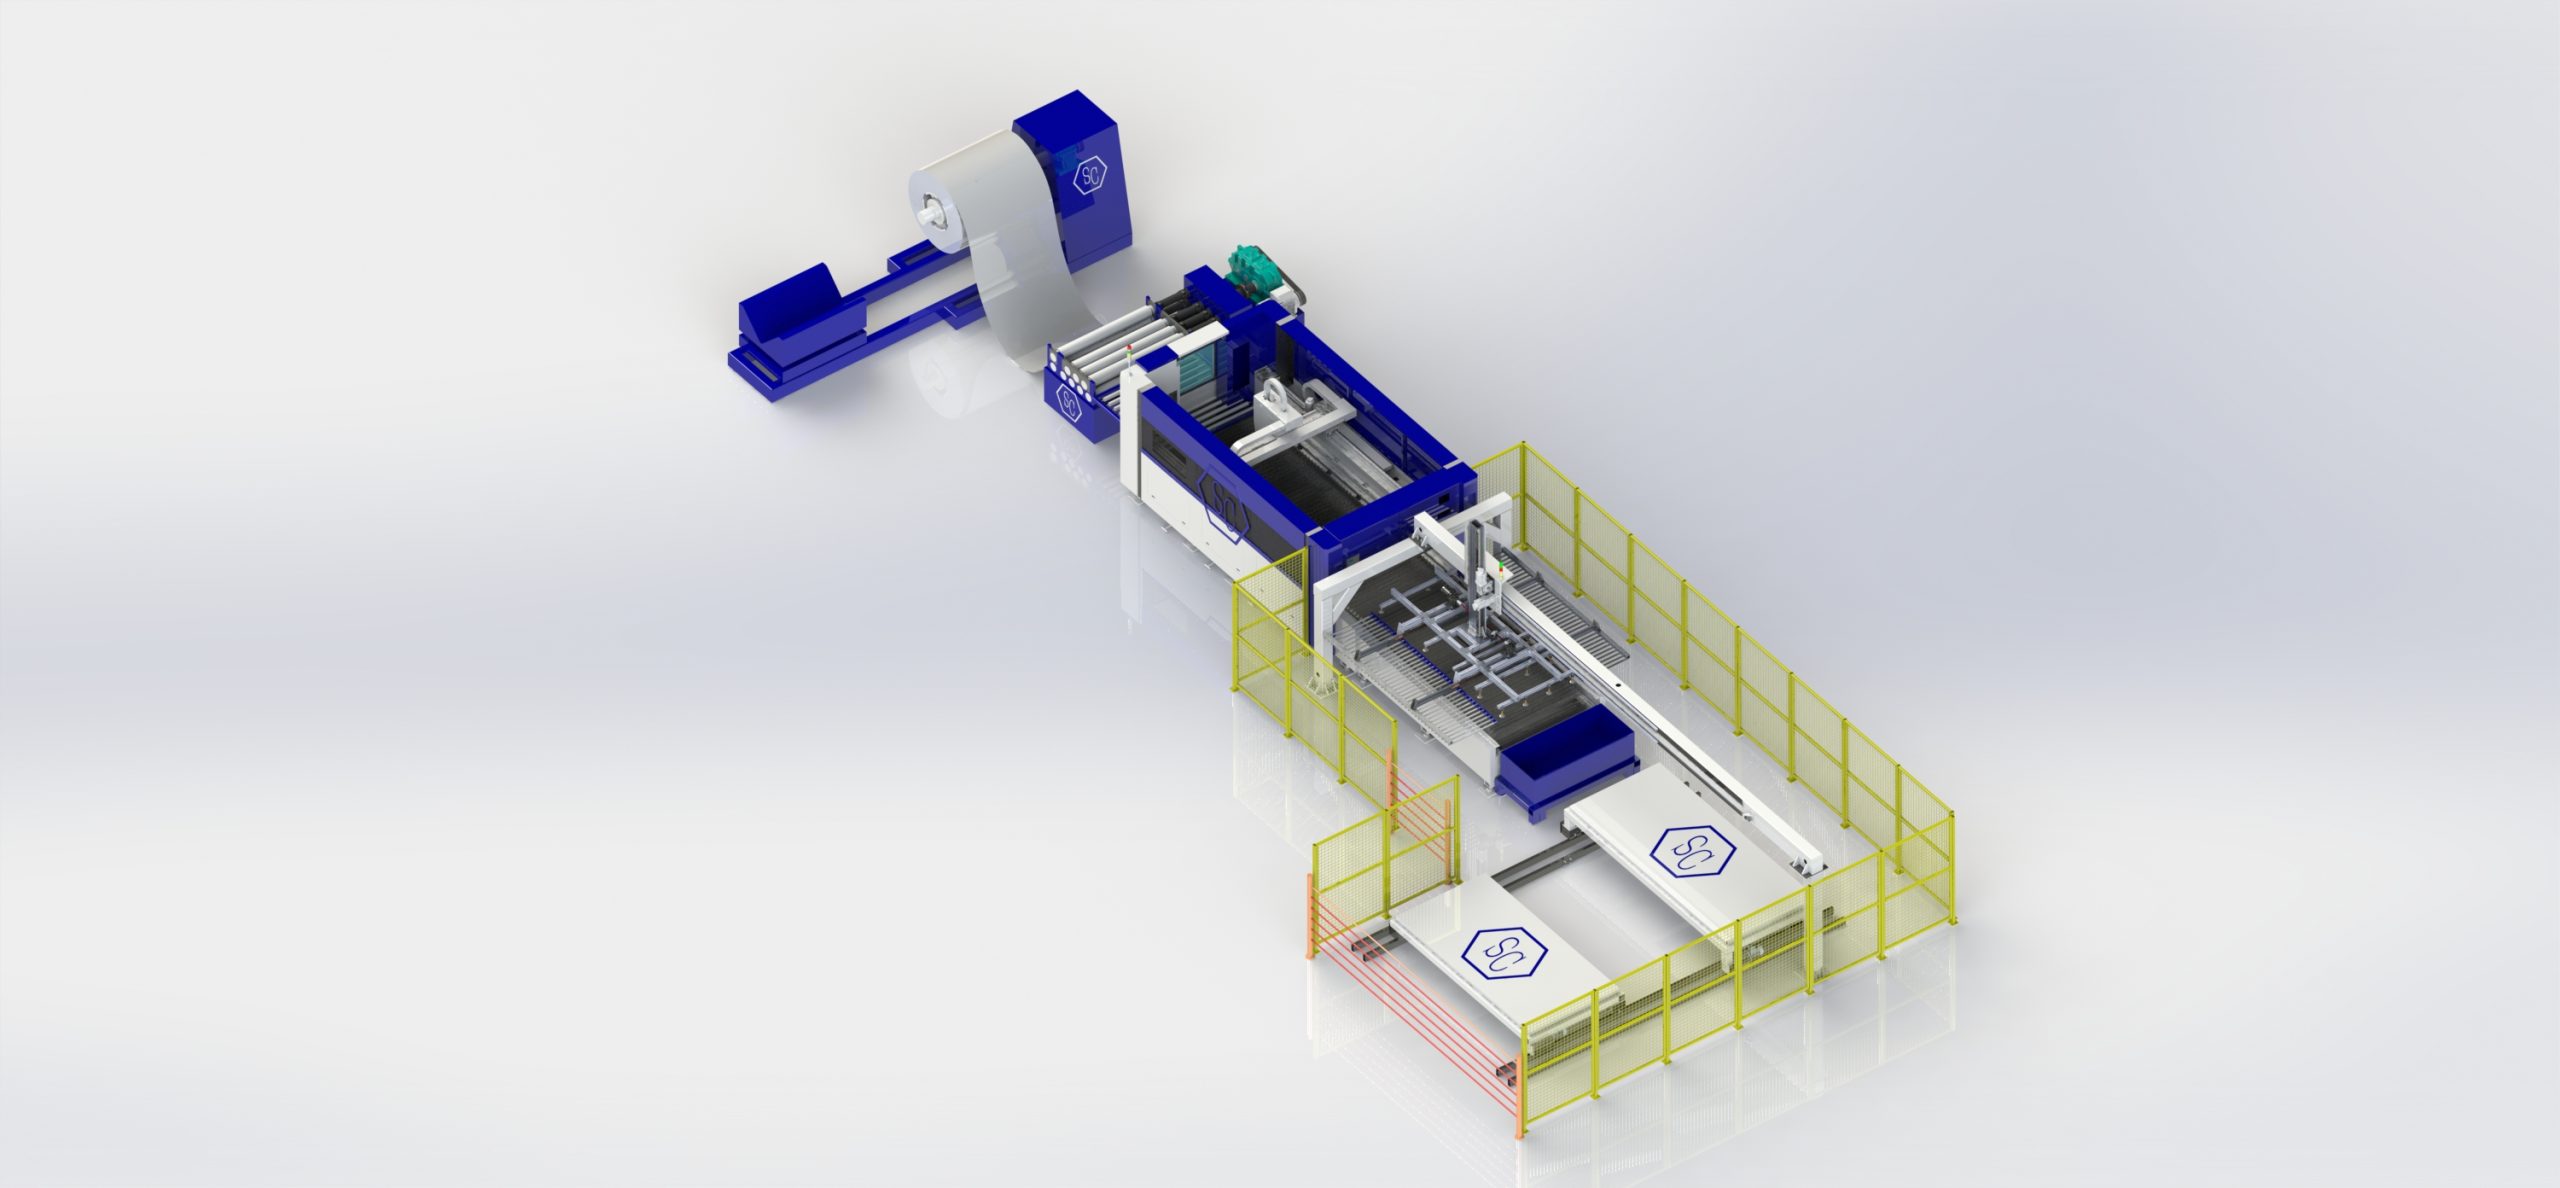
搭建钣金料库 + 激光切割机自动化单元,有两种主流控制方案,核心差异集中在桁架上下料的信号交互上。第一种是 MES 统一指令模式,MES 作为车间生产大脑,统筹订单拆解、板材调度、切割任务分配。MES 向板材库发出出料指令,板材库完成板材输送后,反馈到位信号,再由 MES 下发指令驱动桁架上下料机构,将板材输送至激光切割机工作台,切割完成后,桁架再把余料送回板材库,整套动作由 MES 串联,形成完整闭环。
第二种方案是设备硬连接,不依赖 MES 系统。由板材库控制系统和激光切割机自带控制器直接接线通讯,桁架上下料动作由两台设备硬连接交互触发。这种硬连接方案只适用于单机简易自动化,只能完成固定循环的取料、送料,无法对接车间整体生产计划,不能自动切换多批次订单。在选择钣金料库方案前,企业必须确认车间是否部署 MES 系统,两种模式的成本、扩展性差距很大。
无 MES 系统车间,板材库和激光切割机的作业方式
当客户车间没有 MES 系统管控激光切割机,板材库虽然依然可以完成板材存储、自动出库,但无法实现全流程自动联动。每次切割任务都需要人工控制切割机进行切割。操作人员在板材库上,手动调取需要加工的板材,由桁架或者人工把板材转运至激光切割机工作台,手动在激光切割机中导入图纸、设置切割参数,启动切割。
钣金料库在这种场景下,更多承担智能料柜的作用,优化板材存放管理,减少人工找料时间,但无法实现无人化连续切割。加工完成后,工作人员需要把余料、废料放回板材库,再手动开启下一批次加工。这种方案投入成本更低,适合订单零散、预算有限的中小型钣金加工厂,也是很多中小企业智能化改造的起步选择。
板材库自动化方案选型要点
在规划钣金料库项目时,企业要提前明确三大要素:车间是否上线 MES 系统、激光切割机厂商是否开放入料库指令接口、生产订单是大批量还是小批量多品种。如果后续计划升级全车间数字化,优先采用 MES 统一下发指令的方案,板材库、桁架上下料、激光切割机全部接入 MES,方便后续新增设备拓展产线。如果短期不打算部署 MES,则选择设备硬连接的简易联动方案,控制项目投入。
同时要提前和设备厂商沟通确认接口开放范围。提前确认激光切割机厂家能否开放入料库指令,若厂家不提供,就要在项目前期规划 MES 对接方案,避免板材库到货之后,出现设备信号无法互通,自动化产线只能半人工运行的情况。很多项目落地卡顿,都是前期忽略指令对接、信号闭环的细节,导致钣金料库无法发挥自动化价值。
江苏胜驰专注板材库、钣金料库智能仓储方案多年,熟悉板材库对接激光切割机的各类通讯对接需求,可根据客户车间有无 MES 系统,定制桁架上下料控制方案,协助客户评估是选用 MES 统一指令闭环,还是设备硬连接联动模式。从板材库结构设计、仓储容量规划,到和激光切割机的信号对接调试,江苏胜驰提供一站式钣金智能仓储解决方案,帮助钣金企业用好板材库,释放激光切割机产能,打造稳定可靠的钣金自动化产线。