钣金柔性自动生产线怎么落地?江苏胜驰的车间实践清单
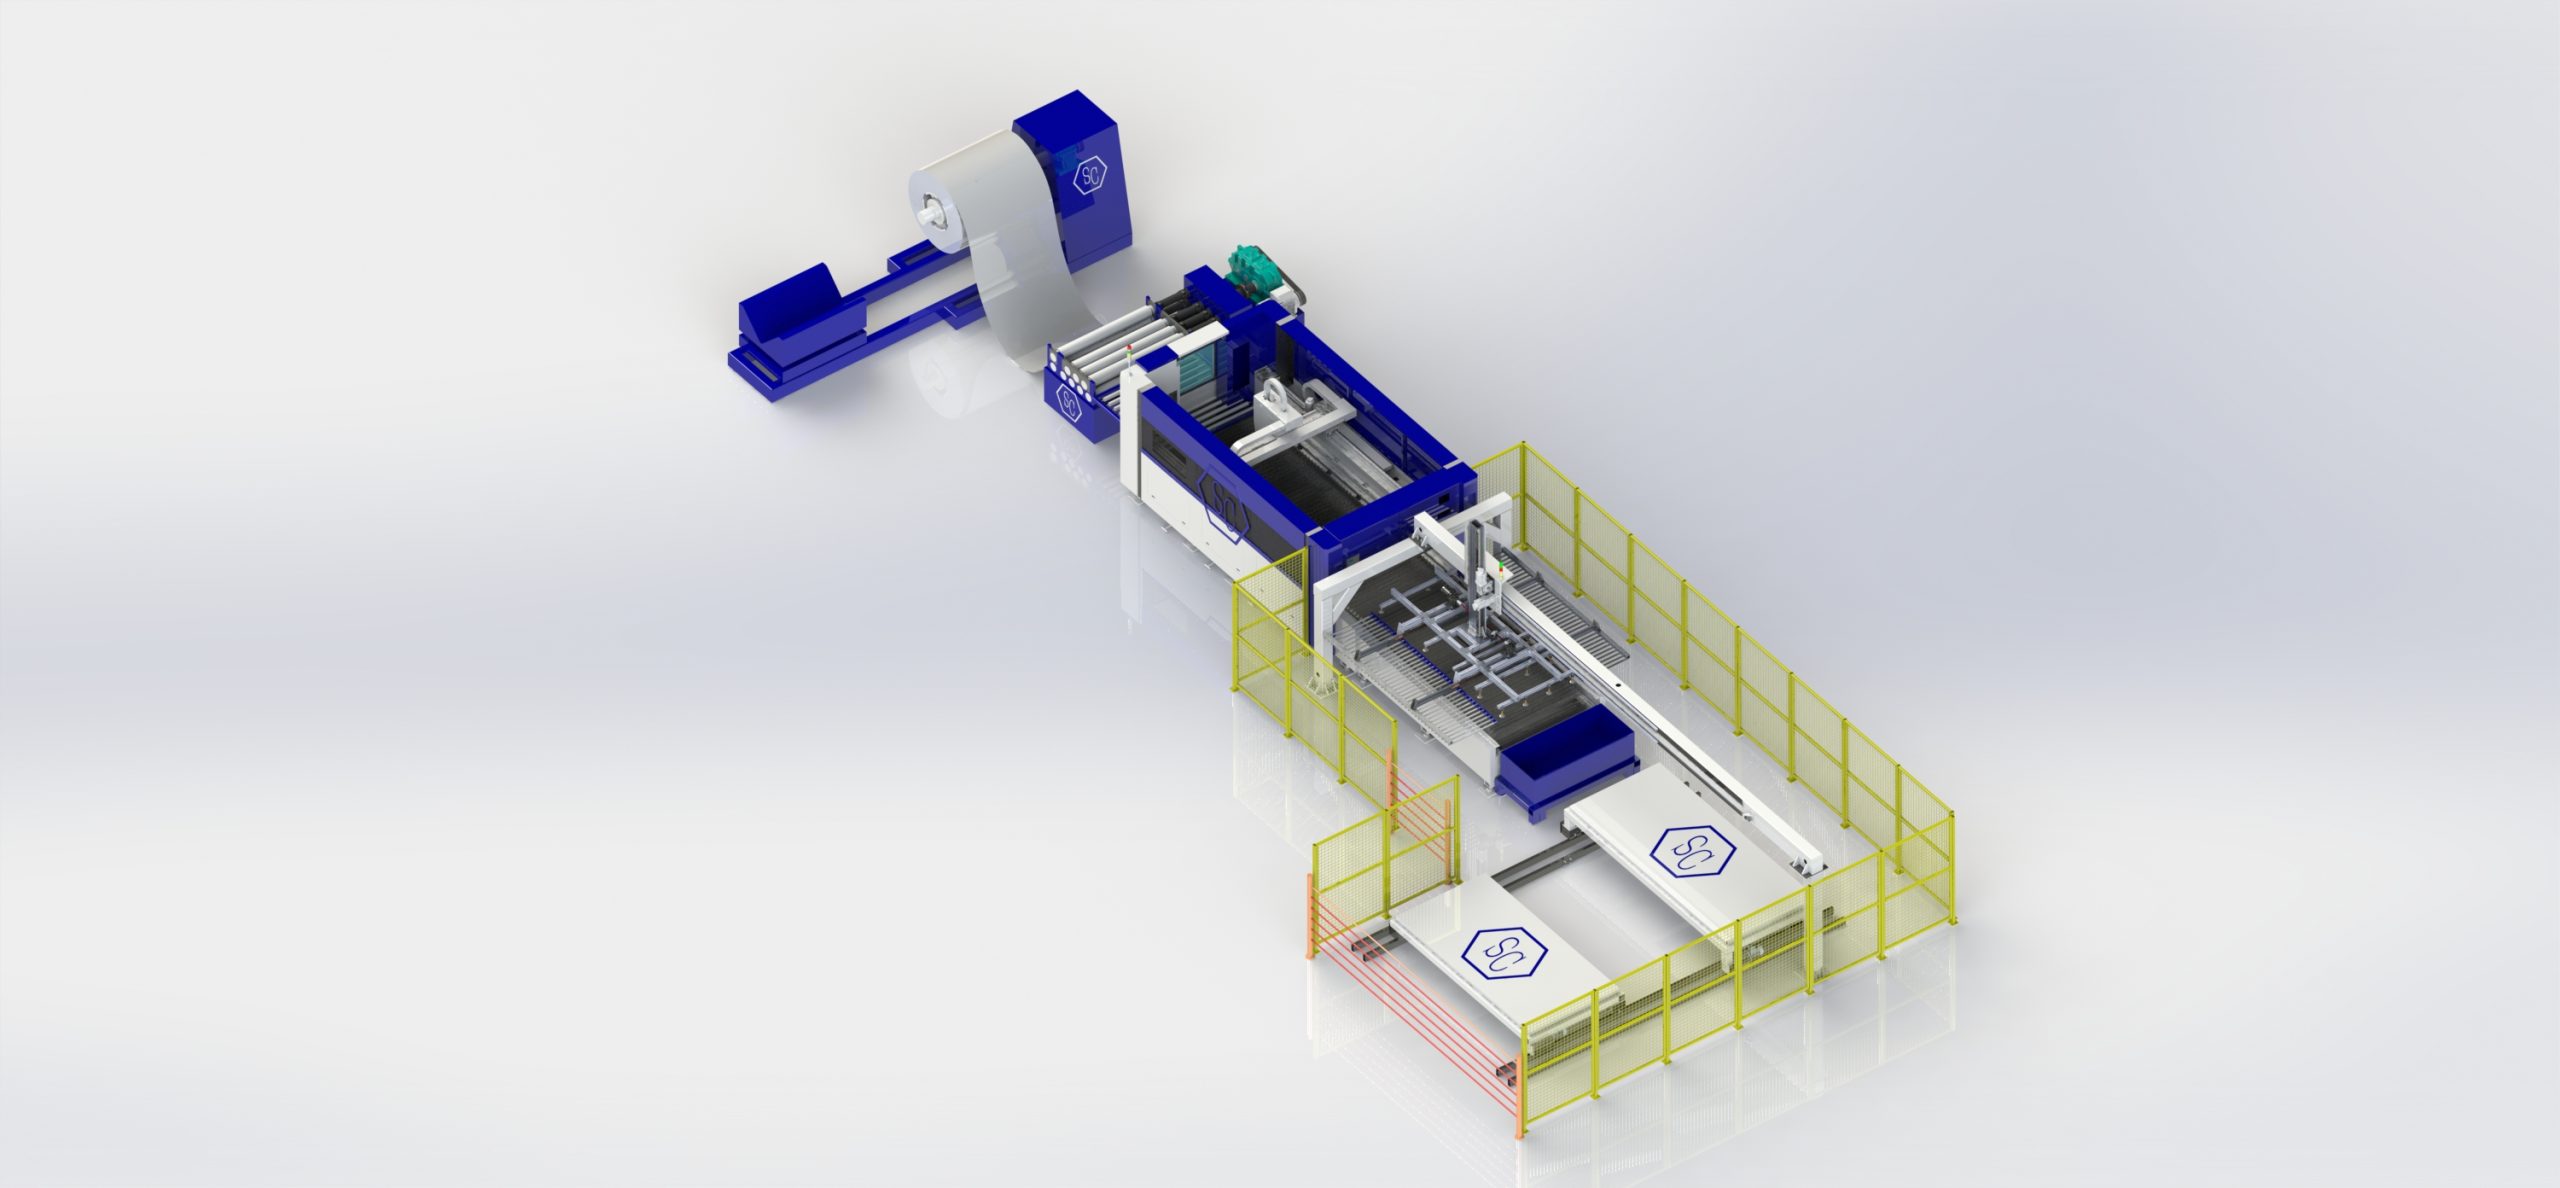
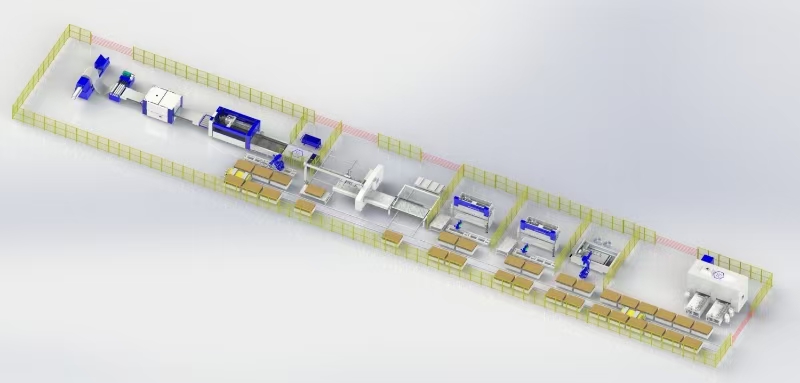
概述:钣金柔性自动生产线把下料、折弯、焊接、仓储串成一条能随订单切换的流线,它的价值不在“全自动”,而在换型快、节拍稳、数据可查。下面按订单结构、瓶颈工序、控制系统、交付验收和回报测算五步,说明这条线该怎么选,江苏胜驰在项目里的做法讲清楚。选型不是比参数,而是比谁能把订单接住。
一、订单结构决定钣金柔性自动生产线的骨架
很多厂选线先问价格,其实该先摊开近半年的订单表。品种多、批量小、交期散,柔性方案的意义才成立;若一年只跑三五个大单,专机反而更划算。判断标准很朴素:每月换型超过二十次,批量中位数低于五十件,就值得考虑柔性路线。进场之前,把常做的板厚、材质、尺寸区间列成矩阵,再决定工位怎么排、缓存位留多少,方案才有依据。材料利用率、边角料回收和模具共用程度,同样影响这条线能省下多少成本。
二、钣金自动化生产线的节拍,卡在最慢的那道工序
整线产能不等于最快那台设备。折弯常常是最慢的一环,机械手取放、模具切换、角度补偿都要吃时间。把每分钟冲次当成整线节拍,结果一定是中间堆料、末端等料。正确算法是先找出单件工时最长的工位,用它倒推其他设备的配置和数量。工位之间的衔接方式也要一起算,料库、输送线和机械手的节拍必须对齐,否则快的那一段只能干等。钣金自动化生产线真正比的是平衡率,不是单机参数漂不漂亮。
三、钣金自动化的控制系统,决定换型要多久
柔性两个字最终落在程序上。离线编程能不能直接读三维模型,模具库有没有寿命记录,换型时要不要人工重新示教,这些细节决定一条线一天能换几次活。钣金自动化的控制系统还兼着数据职责,产量、良率、报警、设备状态都要能导出,否则排产优化无从下手。报警记录和工艺参数留多久,也最好在签合同前谈定。
四、交付验收,是钣金柔性自动生产线的分水岭
设备到场只是开始。空跑、带料跑、满载跑三个阶段,每一段都要有能写进合同的指标:连续运行多少小时无故障,单件工时偏差控制在多少,换型时间是否达标,废品率落在什么区间。收尾时陪客户跑满一个真实订单周期,把问题留在调试阶段解决,而不是留给开线以后的夜班。验收清单要逐项打勾,签字之前谁也别急着撤场。
五、把投入产出的账算在前面
一条钣金柔性自动生产线的回收期通常在两年到三年,取决于人工替代比例和订单饱和度。把省下的人工、减少的废料、缩短的交期折成现金,再对比折旧与维护费用,结论才站得住。江苏胜驰给客户做方案时也是先算这笔账,再谈设备清单。设备报价、备件到货周期和售后响应速度,也该放进同一张表里比较。柔性不是目的,能稳稳接住更多小单才是。
结语:选一条线,其实是在选一种接单能力。钣金柔性自动生产线能不能跑顺,靠的不是设备清单有多长,而是订单结构摸得清、瓶颈工序算得准、验收指标写得实。江苏胜驰在项目里反复讲的就是这三件事:先看订单,再排工位,最后谈价格。三步走稳,多品种、小批量的活才接得住。