
折弯机器人:打通钣金折弯无人化的关键枢纽
钣金折弯正面临一个现实矛盾:多品种、小批量的订单越来越多,熟练折弯工却越来越少,夜班排产常常因为人手不足而搁置。折弯机器人库的价值,恰恰在于把“料”与“机”连接起来,让折弯工位从依赖人工值守转向连续、可控的自动化运行。江苏胜驰在钣金柔性生产线与机器人折弯单元领域深耕多年,其技术路径正是围绕这一枢纽展开。
概述:折弯机器人不是一台设备,而是一套协同系统
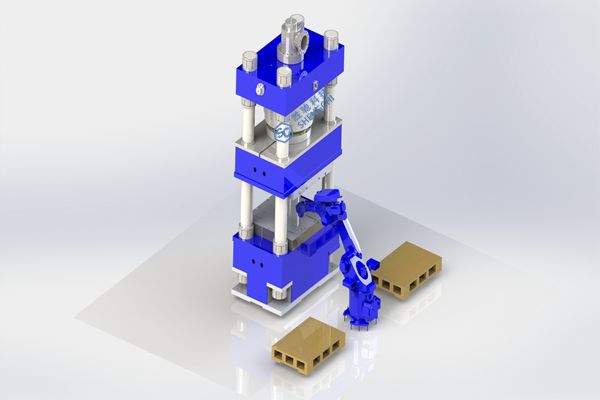
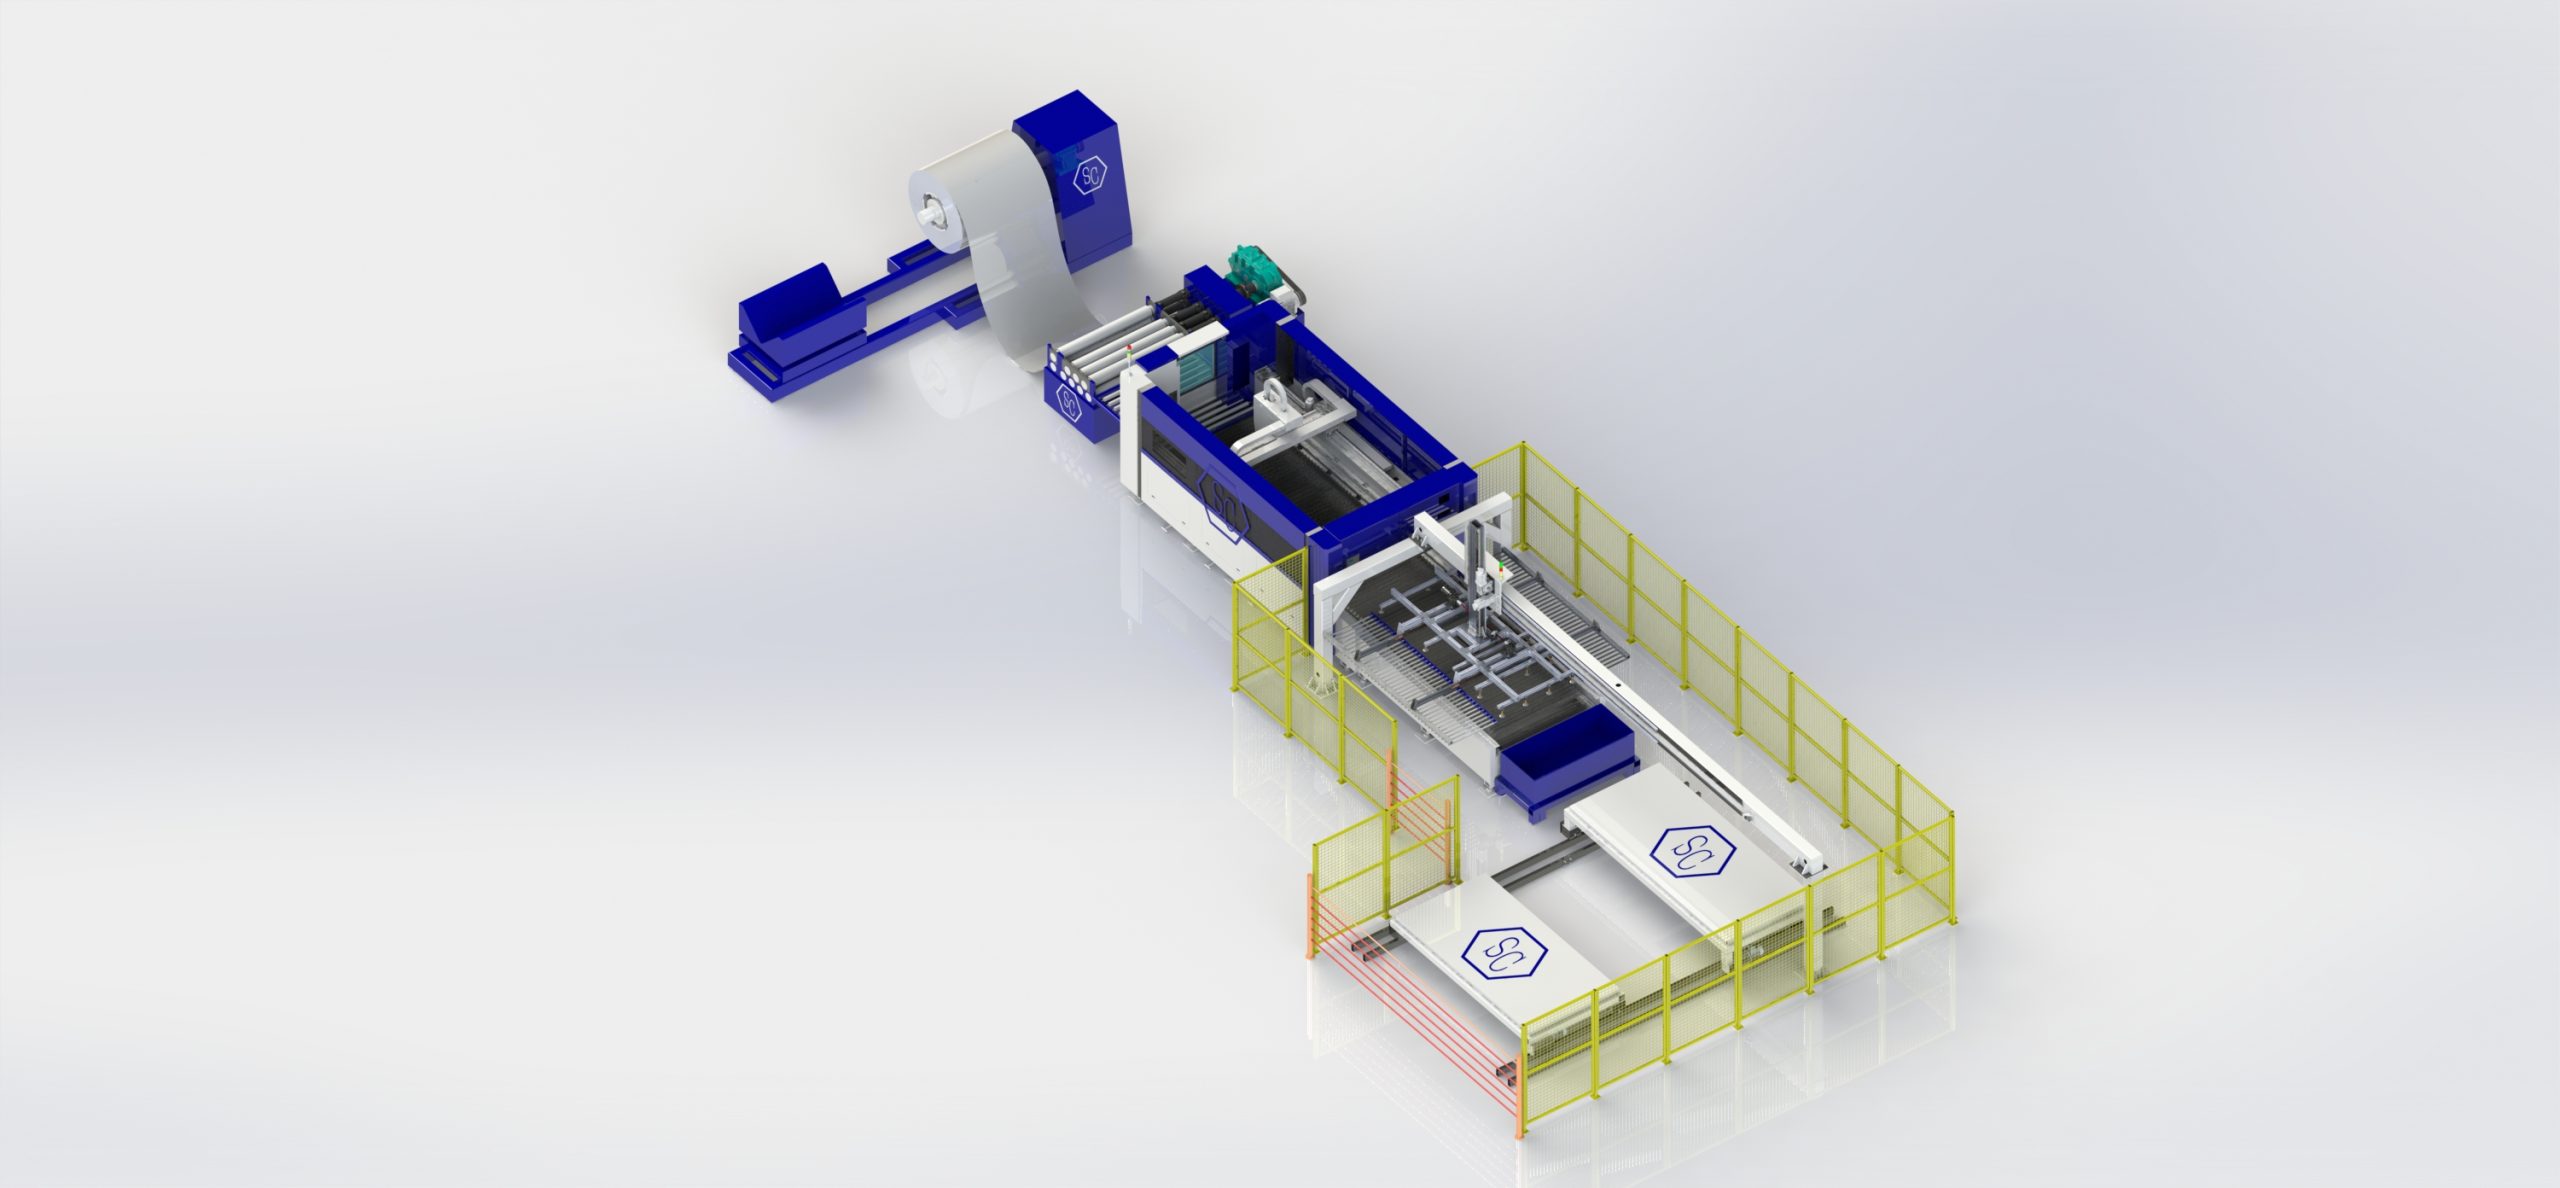
所谓折弯机器人,是将板材存储、自动上料、机器人抓取、折弯成形与成品归集串联为闭环的柔性生产模块。它通常由立体料库或自动料塔、六轴/七轴工业机器人、数控折弯机、视觉定位装置与离线编程软件共同构成。全自动折弯机器人负责搬运与折弯协同,机器人折弯单元负责工艺执行与精度控制,折弯无人化则是这套系统连续运行后自然达成的生产状态。江苏胜驰的实践表明,只有当料库、机器人与折弯机三者实现数据与动作层面的无缝对接,“无人化”才不是一句标签,而是可测算的效率结果。
一、折弯无人化的驱动力:从“人盯机”到“库配机”
传统折弯工位的效率瓶颈不在折弯机本身,而在等待与调试。人工换模、试弯、搬运板材占用了大量非增值时间,夜班尤其难以维持稳定节拍。折弯无人化的切入逻辑,是用折弯机器人库承接板材的存储与调度,由全自动折弯机器人完成抓取、送料、翻面与码垛,折弯机只负责成形。这样一来,一条线只需一人负责补料,夜班即可进入低值守运行状态。行业数据也印证了这一方向:在已落地的柔性产线中,订单换型时间从原来的2至3小时压缩到20至30分钟,机器人折弯配合闭环检测可将尺寸公差控制在±0.2毫米以内,钣金一次合格率从70%提升至99.5%。机器人折弯单元在其中扮演的是“执行末端”,而折弯机器人库解决的是“弹药供给”问题——两者缺一不可。
二、机器人折弯单元的系统构成:库、机、人如何分工
一套成熟的机器人折弯单元并不等于一台机器人加一台折弯机。它至少包含板料分离装置、对中定位台、机器人本体(六轴或七轴)、柔性抓手、翻面机构、成品码垛工位以及后台总控系统。折弯机器人库在其中的角色,是把板材从立体仓储中自动调出,按生产节拍输送到抓取位,并将成品归集回库或转入下道工序。江苏胜驰的柔性方案中,10层料库组成的自动塔可直接连接冲剪设备与全自动机器人折弯机,使从原材料到成品面板的搬运与仓储集成在一条产线内完成。当全自动折弯机器人搭载离线编程软件时,新品切换无需停机试弯,3至5分钟即可完成程序调用,折弯角度误差可控制在0.5°以内,这正是折弯无人化在柔性层面的直接体现。
三、效益验证:折弯机器人库带来的不仅是省人
讨论折弯机器人库的经济性,不能只算“替代几个人”。更值得关注的是换型损失与精度一致性的改善。以机器人折弯工作站的应用数据为例,换模时间可从1.5小时缩短至15分钟,单件折弯周期缩短40%,精度偏差控制在±0.1毫米以内。在连续生产场景中,全自动折弯机器人可24小时运转,一套工作站的产出能力相当于3至4名熟练折弯工,同时避免了人工疲劳带来的角度波动与板材磕碰损耗。折弯无人化的真正收益,是让折弯工序从“依赖经验”转向“依赖系统”——机器人折弯单元的重复定位精度不会因为班次更替而漂移,折弯机器人库的调度逻辑也不会因为订单插单而混乱。江苏胜驰在折弯机本体层面的优化进一步放大了这一优势:油电混合数控折弯机在待机与快下阶段电机仅微转,整体能耗比普通数控折弯机节约约60%。
四、江苏胜驰的落地路径:从折弯机厂家视角做机器人折弯库
选择折弯机器人库的技术伙伴,关键不在于机器人品牌,而在于对折弯工艺底层参数的理解。机器人折弯单元的精度偏差,往往不来自机器人的轨迹规划,而来自折弯机的机械补偿、滑块平行度或液压响应一致性。江苏胜驰作为折弯机生产厂家,在这些直接影响折弯成败的参数上具备天然的技术纵深。对于已有数控折弯机的企业,江苏胜驰提供的机器人折弯单元加装方案,投入约为全新自动化工作站的六成,示教时间可缩短至2至3小时,同时避免了主机报废带来的资产损失。在折弯机器人库的对接层面,江苏胜驰的折弯单元支持与钣金智能仓储系统及MES系统连接,使料库、机器人与折弯机在同一数据框架下协同运行,为折弯无人化的持续扩展留出接口。
回到开篇的问题:折弯机器人库之所以成为折弯自动化向无人化演进的关键节点,是因为它把“间断的折弯加工”重组为“连续的物料—工艺流”。全自动折弯机器人提供的是动作能力,机器人折弯单元提供的是工艺精度,而折弯机器人库提供的是让前两者持续运转的物料秩序。江苏胜驰从折弯机本体出发,向上衔接料库与软件,向下兼容存量设备的改造需求,为不同阶段的钣金工厂提供了一条可测算、可扩展的落地路径。当折弯工位的竞争从“谁有机器人”转向“谁能让库、机、单元稳定协同”,折弯无人化才真正具备车间意义上的可行性。